Schweißautomation für kleine Betriebe: Stufen, Kosten, Voraussetzungen
Schweißautomation scheitert in kleinen Betrieben selten an der Technik und fast immer an der Vorbereitung der Bauteile. Ein Roboter schweißt eine Naht so, wie sie zugeführt wird, und verzeiht nichts. Dieser Beitrag ordnet ein, ab welcher Stückzahl sich die Mechanisierung rechnet, welche Stufen zwischen Handschweißung und Roboterzelle liegen und welche Vorarbeiten über das Ergebnis entscheiden.
Inhalt dieses Beitrags
- Ab welcher Stückzahl rechnet sich Schweißautomation?
- Welche Stufen der Mechanisierung gibt es?
- Warum entscheiden die Bauteiltoleranzen über das Ergebnis?
- Welche Rolle spielen Vorrichtungen?
- Welche Qualifikation braucht der Betrieb?
- Welche Fördermöglichkeiten bestehen für kleine Betriebe?
- Wann sollte ein Betrieb mit der Mechanisierung warten?
Ab welcher Stückzahl rechnet sich Schweißautomation?
Befund: Entscheidend ist nicht die Stückzahl allein, sondern die Zahl gleichartiger Nähte je Vorrichtung.
Die übliche Frage nach einer Mindeststückzahl führt in die Irre, weil sie die Rüstzeit ausblendet. Rechnerisch trägt eine Anlage, wenn die eingesparte Lichtbogenzeit und die vermiedene Nacharbeit die Summe aus Investition, Programmierung und Vorrichtungsbau übersteigen.
Bei kleinen Losgrößen mit häufigem Wechsel verschiebt sich das Verhältnis deutlich, weil Programmieren und Umrüsten je Los anfallen. Eine Serie von 50 identischen Baugruppen kann wirtschaftlicher sein als 500 Teile in zwanzig Varianten. Betriebe, die den Einstieg prüfen, sollten deshalb nicht die Jahresmenge betrachten, sondern die größte zusammenhängende Serie. Die passende Technikstufe hängt anschließend an der Variantenvielfalt.
Welche Stufen der Mechanisierung gibt es?
Befund: Zwischen Handschweißung und vollautomatischer Zelle liegen drei Zwischenstufen mit sehr unterschiedlichem Investitionsbedarf.
Die Spanne reicht von einfachen Hilfsmitteln bis zur verketteten Anlage. Für kleine Betriebe liegen die wirtschaftlich interessanten Stufen meist in der Mitte.
| Stufe | Technik | Geeignet für |
|---|---|---|
| Hilfsmittel | Drehvorrichtung, Positionierer, Schweißtisch | Einzelteile, Kleinserie |
| Teilmechanisiert | Längsnahtschweißmaschine, Orbitalkopf | wiederkehrende Nahtgeometrien |
| Cobot | kollaborierender Roboter, handgeführtes Teachen | wechselnde Kleinserien |
| Roboterzelle | Industrieroboter mit Drehtisch, Programmierung offline | Serie mit stabiler Geometrie |
| Verkettete Anlage | mehrere Stationen, automatische Zuführung | Großserie |
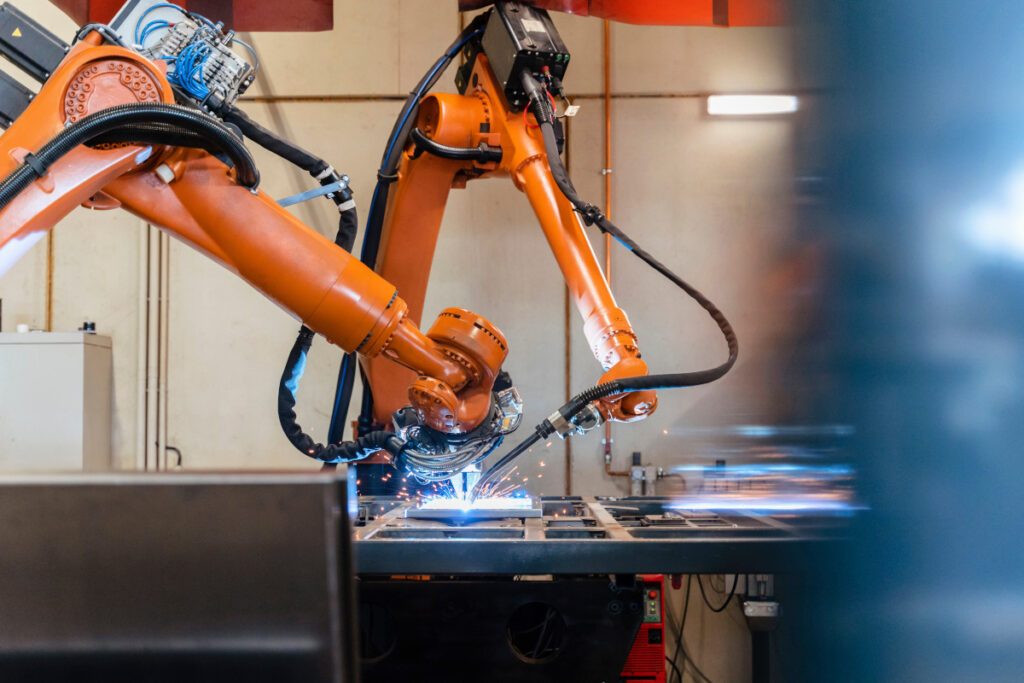
Für den Mittelstand ist die Cobot-Stufe die am häufigsten gewählte, weil sie ohne Schutzzaun auskommt, von vorhandenem Personal bedient werden kann und sich ohne Programmierkenntnisse einlernen lässt. Sie ersetzt keine Roboterzelle in der Serienfertigung, senkt aber die Einstiegshürde erheblich. Unabhängig von der Stufe bleibt eine Voraussetzung dieselbe.
Warum entscheiden die Bauteiltoleranzen über das Ergebnis?
Befund: Ein Schweißroboter gleicht Maßabweichungen nicht aus, er schweißt an der programmierten Stelle.
Beim Handschweißen korrigiert der Schweißer ständig: Er sieht einen zu breiten Spalt, passt Brennerführung und Zusatzwerkstoff an und rettet das Bauteil. Diese Korrektur entfällt bei der Mechanisierung.
Daraus folgt, dass die Zuschnitt- und Vorfertigungsgenauigkeit steigen muss, bevor automatisiert wird. Schwankt der Spalt zwischen null und zwei Millimetern, entstehen Bindefehler oder Durchbrände. Abhilfe schaffen engere Toleranzen im Zuschnitt, reproduzierbare Vorrichtungen und bei entsprechendem Budget Sensorik zur Nahtsuche und Nahtverfolgung. Diese Sensorik kostet allerdings und ersetzt keine saubere Vorfertigung. Die eigentliche Arbeit liegt deshalb vor der Anlage.
Welche Rolle spielen Vorrichtungen?
Befund: Der Vorrichtungsbau verursacht häufig höhere Kosten als die Anlage selbst.
Eine Vorrichtung hält das Bauteil in exakt derselben Lage, in der es programmiert wurde, und zwar bei jedem Durchlauf. Sie muss zugänglich bleiben, darf den Brenner nicht behindern und muss die Wärmeausdehnung während des Schweißens aufnehmen.
Für jede Bauteilvariante ist eine eigene Aufnahme nötig, sofern sich die Geometrie nicht über verstellbare Elemente abbilden lässt. Genau hier entscheidet sich die Wirtschaftlichkeit bei kleinen Losgrößen. Betriebe, die mehrere ähnliche Teile fertigen, prüfen deshalb zuerst, ob sich eine Baureihe konstruktiv so vereinheitlichen lässt, dass eine Vorrichtung genügt. Diese Vorarbeit in der Konstruktion bringt mehr als jede Zusatzausstattung an der Anlage. Dasselbe gilt für das Personal.
Welche Qualifikation braucht der Betrieb?
Befund: Die Mechanisierung verschiebt den Bedarf vom Schweißen zum Einrichten und Prüfen.
Ein Cobot oder eine Zelle braucht niemanden, der dauerhaft daneben steht, aber jemanden, der Programme anlegt, Parameter anpasst, Vorrichtungen rüstet und Ergebnisse beurteilt. Diese Person muss schweißen können, denn ohne Verständnis für Lichtbogen, Einbrand und Verzug lässt sich kein Parameter sinnvoll ändern.
Der häufigste Fehler ist die Annahme, die Anlage ersetze Fachpersonal. Sie ersetzt die Lichtbogenzeit, nicht das Fachwissen. In der Praxis wird aus dem erfahrenen Schweißer der Einrichter, und die Abhängigkeit von dieser einen Person steigt eher, als dass sie sinkt. Welche Verfahren dabei überhaupt mechanisiert werden, hängt vom Werkstoff ab, wie der Beitrag zum WIG-Schweißverfahren und seinen Grenzen für die anspruchsvolleren Werkstoffe zeigt.
Welche Fördermöglichkeiten bestehen für kleine Betriebe?
Befund: Belastbare Aussagen zur Förderhöhe sind nur programmbezogen möglich, die Landesprogramme unterscheiden sich erheblich.
Für Investitionen in Digitalisierung und Automatisierung bestehen Programme auf Bundes- und Landesebene, deren Konditionen und Laufzeiten sich regelmäßig ändern. Eine allgemeingültige Förderquote lässt sich deshalb nicht nennen.
Verlässlich ist der Hinweis auf die Ansprechstellen: die Industrie- und Handelskammer sowie die Handwerkskammer des Bezirks, die Förderbank des jeweiligen Bundeslandes und die KfW für Investitionskredite. Wichtig ist die Reihenfolge, denn die meisten Programme verlangen die Antragstellung vor Auftragsvergabe. Wer die Anlage bestellt und danach den Antrag stellt, verliert die Förderung. Vor dem Antrag steht ohnehin die Rechnung.
Wann sollte ein Betrieb mit der Mechanisierung warten?
Befund: Warten ist richtig, solange Konstruktion, Zuschnitt und Auftragslage nicht stabil sind.
Gegen den sofortigen Einstieg sprechen drei Bedingungen: schwankende Bauteilgeometrien ohne konstruktive Vereinheitlichung, eine Vorfertigung mit zu großen Toleranzen und eine Auftragslage, die keine Serien erkennen lässt.
In diesen Fällen bringt die Vorarbeit mehr Ertrag als die Investition. Baureihen vereinheitlichen, Zuschnitttoleranzen prüfen, Nahtvorbereitung standardisieren und die eigene Auftragsstruktur nach wiederkehrenden Baugruppen auswerten. Diese Schritte kosten wenig, verbessern auch die Handschweißung und machen die spätere Mechanisierung erst kalkulierbar. Wer sie überspringt, kauft eine Anlage, die stillsteht.