WIG-Schweißverfahren: Technik, Werkstoffe und Abgrenzung zu MIG und MAG
WIG ist das langsamste der gängigen Schutzgasverfahren und zugleich das, mit dem sich die saubersten Nähte erzeugen lassen. Wo eine Naht dicht, spritzerfrei und ohne Nacharbeit sein muss, führt selten ein Weg daran vorbei. Dieser Beitrag ordnet das Verfahren nach seiner Prozessnummer ein, grenzt es gegen MIG, MAG und Autogen ab und beschreibt, worauf es bei Stahlguss und bei nichtrostenden Stählen ankommt.
Inhalt dieses Beitrags
- Was bedeutet WIG-Schweißen, und wofür steht die Prozessnummer 141?
- Wie funktioniert das WIG-Schweißverfahren im Ablauf?
- Welche Schutzgase werden beim WIG-Schweißen eingesetzt?
- Welche Wolframelektrode passt zu welchem Werkstoff?
- Welche Fehler treten beim WIG-Schweißen am häufigsten auf?
- Welche Qualifikation braucht ein WIG-Schweißer?
- Wie wird eine WIG-Naht vorbereitet?
- Welche Schweißpositionen gibt es?
- Was verlangt ein WIG-Arbeitsplatz an Ausrüstung?
- Worin unterscheiden sich WIG, MIG und MAG?
- Was unterscheidet WIG vom Autogenschweißen?
- Welche Werkstoffe lassen sich mit WIG schweißen?
- Was ist das WIG-Heißdrahtverfahren?
- Wann lohnt sich WIG gegenüber schnelleren Verfahren wie MAG oder UP?
Was bedeutet WIG-Schweißen, und wofür steht die Prozessnummer 141?
Befund: WIG trägt in der DIN EN ISO 4063 die Ordnungsnummer 141 und steht für Wolfram-Inertgas.
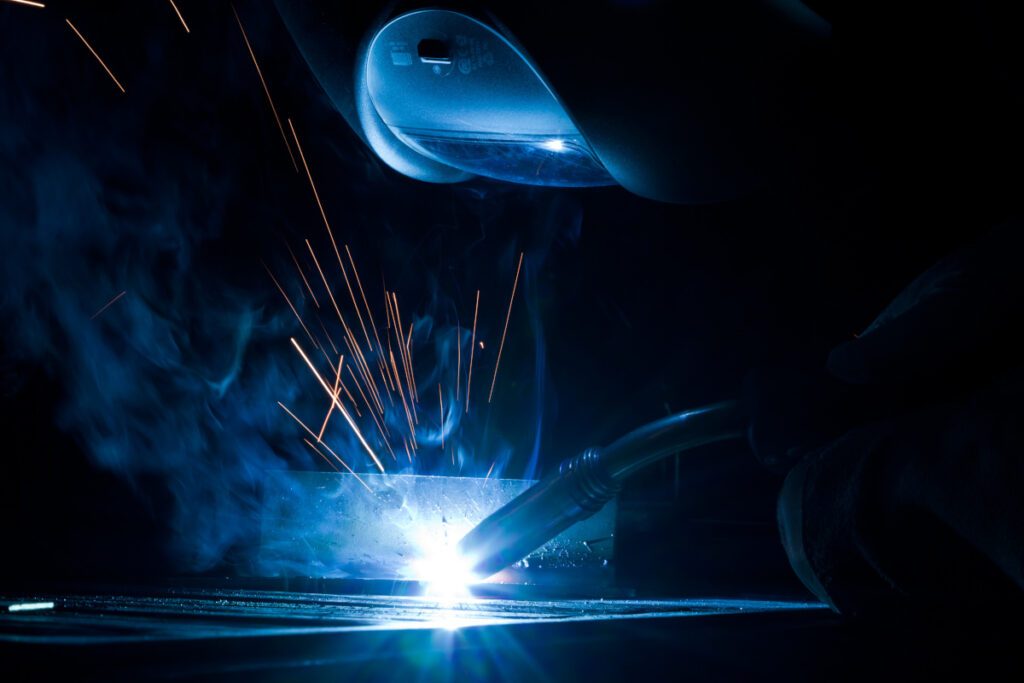
Beim WIG-Schweißen brennt der Lichtbogen zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück. Ein inertes Schutzgas, meist Argon, verdrängt die Umgebungsluft aus dem Schmelzbad. Zusatzwerkstoff wird, wenn er gebraucht wird, von Hand oder mechanisch zugeführt.
Die Ordnungsnummer stammt aus der DIN EN ISO 4063, die alle Schweißprozesse durchnummeriert. Sie taucht auf Zeichnungen, in Schweißanweisungen und in Verfahrensprüfungen auf. Weil die Elektrode nicht abschmilzt, sind Energieeintrag und Zusatzwerkstoff voneinander entkoppelt. Genau diese Trennung macht das Verfahren so gut beherrschbar und erklärt zugleich, warum es langsamer ist als die Verfahren mit abschmelzender Drahtelektrode.
Wie funktioniert das WIG-Schweißverfahren im Ablauf?
Befund: Der Schweißer steuert Energieeintrag und Zusatzwerkstoff getrennt, meist über Brenner, Pedal und Schweißstab.
Der Lichtbogen wird berührungslos gezündet, üblicherweise über einen Hochfrequenzimpuls. Anschließend führt der Schweißer den Brenner mit konstantem Abstand, während der Zusatzwerkstoff tropfenweise in das vorlaufende Schmelzbad gegeben wird. Die Stromstärke lässt sich währenddessen über ein Fußpedal nachregeln.
Die Polung richtet sich nach dem Werkstoff. Unlegierte und nichtrostende Stähle werden mit Gleichstrom und negativ gepolter Elektrode geschweißt, weil die Wärme dann überwiegend im Werkstück entsteht. Aluminium verlangt Wechselstrom, damit die zähe Oxidschicht in der positiven Halbwelle aufgebrochen wird. Die Elektrodenlegierung wird passend gewählt, etwa lanthaniert oder ceriert, und der Anschliff bestimmt die Form des Lichtbogens. Welches Gas dabei zum Einsatz kommt, bestimmt die Nahtqualität ebenso wie die gewählte Stromart.
Welche Schutzgase werden beim WIG-Schweißen eingesetzt?
Befund: Verwendet werden ausschließlich inerte Gase, in der Regel Argon oder Argon-Helium-Gemische.
Inert bedeutet, dass das Gas nicht mit dem Schmelzbad reagiert. Es verdrängt die Umgebungsluft und verhindert damit die Aufnahme von Sauerstoff und Stickstoff. Aktive Gase mit Kohlendioxidanteil, wie sie beim MAG-Schweißen zum Einsatz kommen, würden die Wolframelektrode zerstören.
Argon ist das Standardgas und deckt den überwiegenden Teil der Anwendungen ab. Helium erhöht die Wärmeleitfähigkeit des Lichtbogens und wird zugemischt, wenn dickere Querschnitte oder gut wärmeleitende Werkstoffe wie Aluminium und Kupfer höhere Einbrandleistung verlangen. Die Gasmenge wird dabei häufig zu hoch eingestellt, was Verwirbelungen erzeugt und Luft ansaugt statt sie zu verdrängen. Eine zweite Gasanwendung betrifft die Rückseite der Naht: Beim Formieren wird der Wurzelbereich mit Argon oder einem Stickstoff-Wasserstoff-Gemisch gespült, damit dort keine Oxidation entsteht. Ebenso sorgfältig wird die Elektrode gewählt.
Welche Wolframelektrode passt zu welchem Werkstoff?
Befund: Die Elektrode wird über ihre Legierung und den Anschliff an Werkstoff und Stromart angepasst.
Reine Wolframelektroden bilden an der Spitze eine Kugel und eignen sich für Wechselstrom, also für Aluminium. Legierte Elektroden mit Zusätzen aus Lanthan oder Cer zünden leichter, halten die Spitzenform und werden bei Gleichstrom für Stahl und nichtrostende Werkstoffe eingesetzt.
Mindestens ebenso wichtig wie die Legierung ist der Anschliff. Ein spitzer Winkel bündelt den Lichtbogen und erzeugt einen schmalen, tiefen Einbrand, ein stumpferer Winkel verbreitert ihn. Geschliffen wird dabei längs zur Elektrodenachse, nicht quer, weil Schleifriefen quer zur Achse den Lichtbogen unruhig werden lassen. Der Durchmesser richtet sich nach der Stromstärke: Eine zu dicke Elektrode zündet schlecht, eine zu dünne verbrennt. Fehler an dieser Stelle zeigen sich unmittelbar in der Naht.
Welche Fehler treten beim WIG-Schweißen am häufigsten auf?
Befund: Der typische WIG-Fehler ist der Wolframeinschluss, verursacht durch Kontakt der Elektrode mit dem Schmelzbad.
Berührt die Elektrode das Werkstück oder den Zusatzstab, löst sich Wolfram und bleibt als harter Einschluss in der Naht zurück. Im Röntgenbild ist er deutlich erkennbar und führt zur Zurückweisung der Naht. Die Elektrode muss dann neu angeschliffen werden, ein Weiterarbeiten verschleppt den Fehler.
Die drei weiteren häufigen Fehler haben jeweils eine klare Ursache. Poren entstehen durch unzureichende Gasabdeckung, durch Zugluft am Arbeitsplatz oder durch verunreinigtes Material. Bindefehler entstehen durch zu geringe Stromstärke oder zu schnelle Brennerführung. Anlauffarben entstehen, wenn das Bauteil ohne ausreichende Nachströmzeit dem Sauerstoff ausgesetzt wird. Alle drei Ursachen sind beherrschbar, sobald sie als Ursache erkannt sind. Für den Nachweis der Beherrschung gibt es ein geregeltes Verfahren.
Welche Qualifikation braucht ein WIG-Schweißer?
Befund: Der Nachweis erfolgt über eine Schweißerprüfung nach DIN EN ISO 9606-1 für Stahl.
Die Prüfung wird für einen definierten Geltungsbereich abgelegt, der Werkstoffgruppe, Blechdicke, Rohrdurchmesser, Nahtart und Schweißposition umfasst. Eine Prüfung in einer Position deckt nicht automatisch alle anderen ab.
Für Betriebe ist der Gültigkeitszeitraum entscheidend: Schweißerprüfungen müssen regelmäßig bestätigt oder wiederholt werden, andernfalls verliert die Bescheinigung ihre Gültigkeit. Wer Bauteile mit Nachweispflicht fertigt, etwa im Stahlbau oder im Druckbehälterbau, braucht lückenlos gültige Bescheinigungen für jede eingesetzte Person. Diese Verwaltung wird in kleinen Betrieben häufig vernachlässigt und fällt erst bei einem Audit auf. Wie gut eine Naht am Ende wird, entscheidet sich allerdings schon vor dem Zünden des Lichtbogens.
Wie wird eine WIG-Naht vorbereitet?
Befund: Reinigung und Spaltmaß bestimmen das Ergebnis stärker als jede Einstellung an der Stromquelle.
WIG verzeiht Verunreinigungen nicht. Öl, Fett, Farbe, Zunder und Feuchtigkeit führen zu Poren, weil sie im Lichtbogen verdampfen und Gas in das Schmelzbad bringen. Gereinigt wird deshalb bis auf blankes Metall, mit Lösemittel entfettet und erst danach geschweißt.
Für nichtrostende Stähle gilt eine zusätzliche Regel: Bürsten und Schleifscheiben dürfen ausschließlich für diesen Werkstoff verwendet werden. Eine Bürste, die zuvor an unlegiertem Stahl war, trägt Eisenpartikel auf die Oberfläche, die später Flugrost bilden. Das Spaltmaß wiederum muss gleichmäßig sein, weil der Schweißer sonst laufend nachregeln muss. Bei Wurzellagen an Rohren ist ein konstanter Spalt die Voraussetzung für eine durchgeschweißte Wurzel. Welche Lage dabei zu schweißen ist, steht als Kurzzeichen auf der Zeichnung.
Welche Schweißpositionen gibt es?
Befund: Die Kurzzeichen der Schweißpositionen sind in der DIN EN ISO 6947 festgelegt.
Die Bezeichnungen beginnen mit P für Position und werden in Zeichnungen, Schweißanweisungen und Prüfbescheinigungen verwendet. Sie beschreiben die Lage des Bauteils zur Schwerkraft, nicht die Lage des Schweißers.
| Kurzzeichen | Lage | Anspruch |
|---|---|---|
| PA | Wannenposition | am einfachsten, Schmelzbad liegt |
| PB | Horizontal-Vertikal, Kehlnaht | gering |
| PC | Querposition an senkrechter Wand | mittel |
| PE | Überkopf | hoch |
| PF | steigend senkrecht | hoch, Standard bei Rohren |
| PG | fallend senkrecht | hoch, geringer Einbrand |
Für die Praxis sind zwei Punkte bedeutsam. Die Position bestimmt, wie viel Schmelzbad beherrschbar ist, und damit die mögliche Stromstärke. Und sie bestimmt den Geltungsbereich der Schweißerprüfung: Wer in PA geprüft ist, darf damit keine Überkopfnaht als geprüfte Leistung erbringen. Beides wird bei der Arbeitsplanung häufig übersehen. Der Arbeitsplatz selbst stellt eigene Anforderungen.
Was verlangt ein WIG-Arbeitsplatz an Ausrüstung?
Befund: Neben Stromquelle und Brenner ist die Absaugung der Posten mit der größten Pflichtwirkung.
Beim Schweißen entstehen Rauche, deren Bestandteile vom Werkstoff und vom Zusatzwerkstoff abhängen. Bei nichtrostenden Stählen enthalten sie Chrom- und Nickelverbindungen, die als besonders kritisch eingestuft sind. Die Technischen Regeln für Gefahrstoffe verlangen deshalb vorrangig eine Absaugung an der Entstehungsstelle.
Zur Grundausstattung gehören eine Stromquelle mit Hochfrequenzzündung und Wechselstromfunktion für Aluminium, ein luft- oder wassergekühlter Brenner, ein Fußpedal zur Stromregelung und ein Schleifbock, der ausschließlich für Wolframelektroden genutzt wird. Wassergekühlte Brenner lohnen ab längeren Schweißzeiten und höheren Stromstärken, weil sie leichter bauen und weniger Pausen erzwingen. Ob WIG im Einzelfall das richtige Verfahren ist, entscheidet sich allerdings erst im Vergleich mit den drahtgeführten Verfahren.
Worin unterscheiden sich WIG, MIG und MAG?
Befund: MIG trägt die Nummer 131, MAG die 135. Beide arbeiten mit abschmelzender Drahtelektrode, WIG nicht.
Bei MIG und MAG ist die Drahtelektrode zugleich Zusatzwerkstoff und Stromträger. Der Draht wird kontinuierlich gefördert und schmilzt ab, wodurch sich deutlich höhere Abschmelzleistungen erreichen lassen. Der Unterschied zwischen beiden liegt im Gas.
| Verfahren | Nummer | Elektrode | Schutzgas | Typischer Einsatz |
|---|---|---|---|---|
| WIG | 141 | Wolfram, nicht abschmelzend | inert, meist Argon | dünne Bleche, Wurzellagen, Sichtnähte |
| MIG | 131 | Draht, abschmelzend | inert, Argon oder Helium | Aluminium, Nichteisenmetalle |
| MAG | 135 | Draht, abschmelzend | aktiv, mit CO2-Anteil | un- und niedriglegierte Stähle in Serie |
| UP | 121 | Draht unter Pulver | Pulverschüttung | dicke Bleche in Wannenlage |
MIG arbeitet mit inertem Gas und wird für Aluminium und Nichteisenmetalle eingesetzt. MAG nutzt ein aktives Gas mit Kohlendioxidanteil, das in das Schmelzbad eingreift und bei Stahl für tieferen Einbrand sorgt. WIG bleibt dort im Vorteil, wo Spritzer, Nacharbeit oder Verzug nicht hinnehmbar sind. Ein ganz anderer Vergleich ergibt sich gegenüber dem Verfahren ohne Lichtbogen.
Was unterscheidet WIG vom Autogenschweißen?
Befund: Autogenschweißen trägt die Nummer 311 und erzeugt die Wärme chemisch, nicht elektrisch.
Beim Autogenschweißen stammt die Wärme aus der Verbrennung von Acetylen mit Sauerstoff, beim WIG-Schweißen aus einem elektrischen Lichtbogen. Die Flamme erwärmt ein deutlich größeres Volumen als der konzentrierte Lichtbogen.
Daraus folgen die praktischen Unterschiede: Die autogene Flamme bringt mehr Wärme in das Bauteil ein, was zu stärkerem Verzug und einer breiteren Wärmeeinflusszone führt. Für nichtrostende Stähle ist sie deshalb ungeeignet. Das Autogenverfahren hat seinen Platz heute vor allem bei Rohrleitungen aus unlegiertem Stahl, in der Instandsetzung und überall dort, wo kein Strom verfügbar ist. Für anspruchsvolle Werkstoffe bleibt WIG die erste Wahl.
Welche Werkstoffe lassen sich mit WIG schweißen?
Befund: Nahezu alle schweißgeeigneten Metalle, von Aluminium über nichtrostende Stähle bis zu Titan und Stahlguss.
Das Verfahren deckt ein breiteres Werkstoffspektrum ab als jedes andere Schutzgasverfahren, weil sich Energieeintrag und Zusatzwerkstoff unabhängig voneinander einstellen lassen. Reaktive Werkstoffe wie Titan sind überhaupt nur unter inertem Gas sicher zu verarbeiten.
Anspruchsvoll wird es bei Werkstoffen, die zur Rissbildung neigen oder deren Oberfläche auf Wärme empfindlich reagiert. Zwei Fälle treten in der Praxis besonders häufig auf.
Worauf kommt es beim WIG-Schweißen von Stahlguss an?
Stahlguss verlangt Vorwärmen, einen auf das Kohlenstoffäquivalent abgestimmten Zusatzwerkstoff und ein kontrolliertes Abkühlen.
Gussgefüge ist grobkörniger als Walzmaterial und enthält häufig Lunker oder Einschlüsse, die beim Aufschmelzen freigelegt werden. Die betroffene Stelle wird deshalb vor dem Schweißen ausgearbeitet, bis blankes, fehlerfreies Material ansteht. Die Vorwärmtemperatur richtet sich nach Kohlenstoffgehalt und Wandstärke und verhindert, dass die Naht zu schnell abkühlt und aufhärtet. Bei größeren Reparaturen folgt eine Wärmenachbehandlung, um Eigenspannungen abzubauen.
Wie lassen sich Anlauffarben an nichtrostendem Stahl vermeiden?
Anlauffarben entstehen, wenn Sauerstoff an das heiße Metall gelangt, und zeigen eine chromverarmte Oxidschicht an.
Die Verfärbung ist kein optisches Problem, sondern eine geschwächte Passivschicht und damit eine Korrosionsstelle. Vermeiden lässt sie sich durch ausreichende Gasabdeckung, eine Nachströmzeit bis zum Abkühlen und bei Rohren durch Formieren der Wurzelseite mit Argon oder einem Stickstoff-Wasserstoff-Gemisch. Entstandene Anlauffarben werden gebeizt oder mechanisch entfernt, keinesfalls nur überbürstet. Wo größere Stückzahlen anfallen, stellt sich allerdings die Frage nach der Geschwindigkeit.
Was ist das WIG-Heißdrahtverfahren?
Befund: Beim Heißdrahtverfahren wird der Zusatzdraht vor dem Eintritt in das Schmelzbad elektrisch vorgewärmt.
Der Draht läuft dabei durch eine eigene Stromquelle und erreicht kurz vor dem Schmelzbad bereits eine hohe Temperatur. Dadurch muss der Lichtbogen den Zusatzwerkstoff nicht mehr vollständig aufschmelzen, und die Abschmelzleistung steigt deutlich.
Eingesetzt wird das Verfahren vor allem beim mechanisierten Auftragschweißen, etwa beim Plattieren von Behältern und Rohrleitungen mit korrosionsbeständigen Schichten. Von Hand ist es nicht sinnvoll zu führen. Es markiert damit den Übergang von der handgeführten Naht zur Mechanisierung, bei der sich die Wirtschaftlichkeitsrechnung grundlegend ändert, wie der Beitrag zur Mechanisierung von Schweißprozessen im Mittelstand zeigt.
Wann lohnt sich WIG gegenüber schnelleren Verfahren wie MAG oder UP?
Befund: WIG lohnt, sobald Nacharbeit, Dichtheit oder Werkstoff die höhere Abschmelzleistung aufwiegen.
Der Vergleich geht selten zugunsten von WIG aus, wenn allein die Schweißzeit betrachtet wird. MAG legt bei unlegiertem Stahl ein Vielfaches an Material in derselben Zeit ab, UP erreicht an dicken Blechen in Wannenlage nochmals höhere Werte.
Die Rechnung dreht sich, sobald die Folgekosten einbezogen werden. Spritzer müssen entfernt, Anlauffarben gebeizt, verzogene Bauteile gerichtet werden. Bei dünnen Blechen, bei Wurzellagen an Rohren, bei nichtrostenden Stählen, bei Aluminium und Titan sowie bei jeder Naht, die sichtbar bleibt oder druckdicht sein muss, ist WIG deshalb trotz der geringeren Geschwindigkeit das wirtschaftlichere Verfahren. Für Serienteile aus unlegiertem Stahl ohne Sichtanforderung gilt das Gegenteil.